-
Correo electrónico
zzcc8162@zzgwsit.cn
- Teléfono
-
Dirección
1119 Science avenue, Shangjie district, Zhengzhou City
Acerca de nosotros
Zhengzhou Changcheng Technology Industry and Trade Co., Ltd
Puntos clave de inspección antes de encender el reactor de vidrio: las especificaciones de operación multidimensionales ayudan a mejorar la seguridad experimental
Fecha:2025-12-09Leer:0
Como equipo común en los campos químico y farmacéutico, la inspección estandarizada del reactor de vidrio antes de arrancar tiene un impacto importante en la seguridad experimental y la estabilidad de los datos. Aunque los materiales de vidrio de borosilicato alto tienen una buena resistencia a la corrosión, todavía hay que prestar atención a evitar cambios repentinos de temperatura, presiones anormales o fallos de sellado. A continuación se presenta el proceso de Inspección recomendado desde cuatro dimensiones, que el operador debe implementar en combinación con el modelo de equipo específico y los requisitos del proceso.
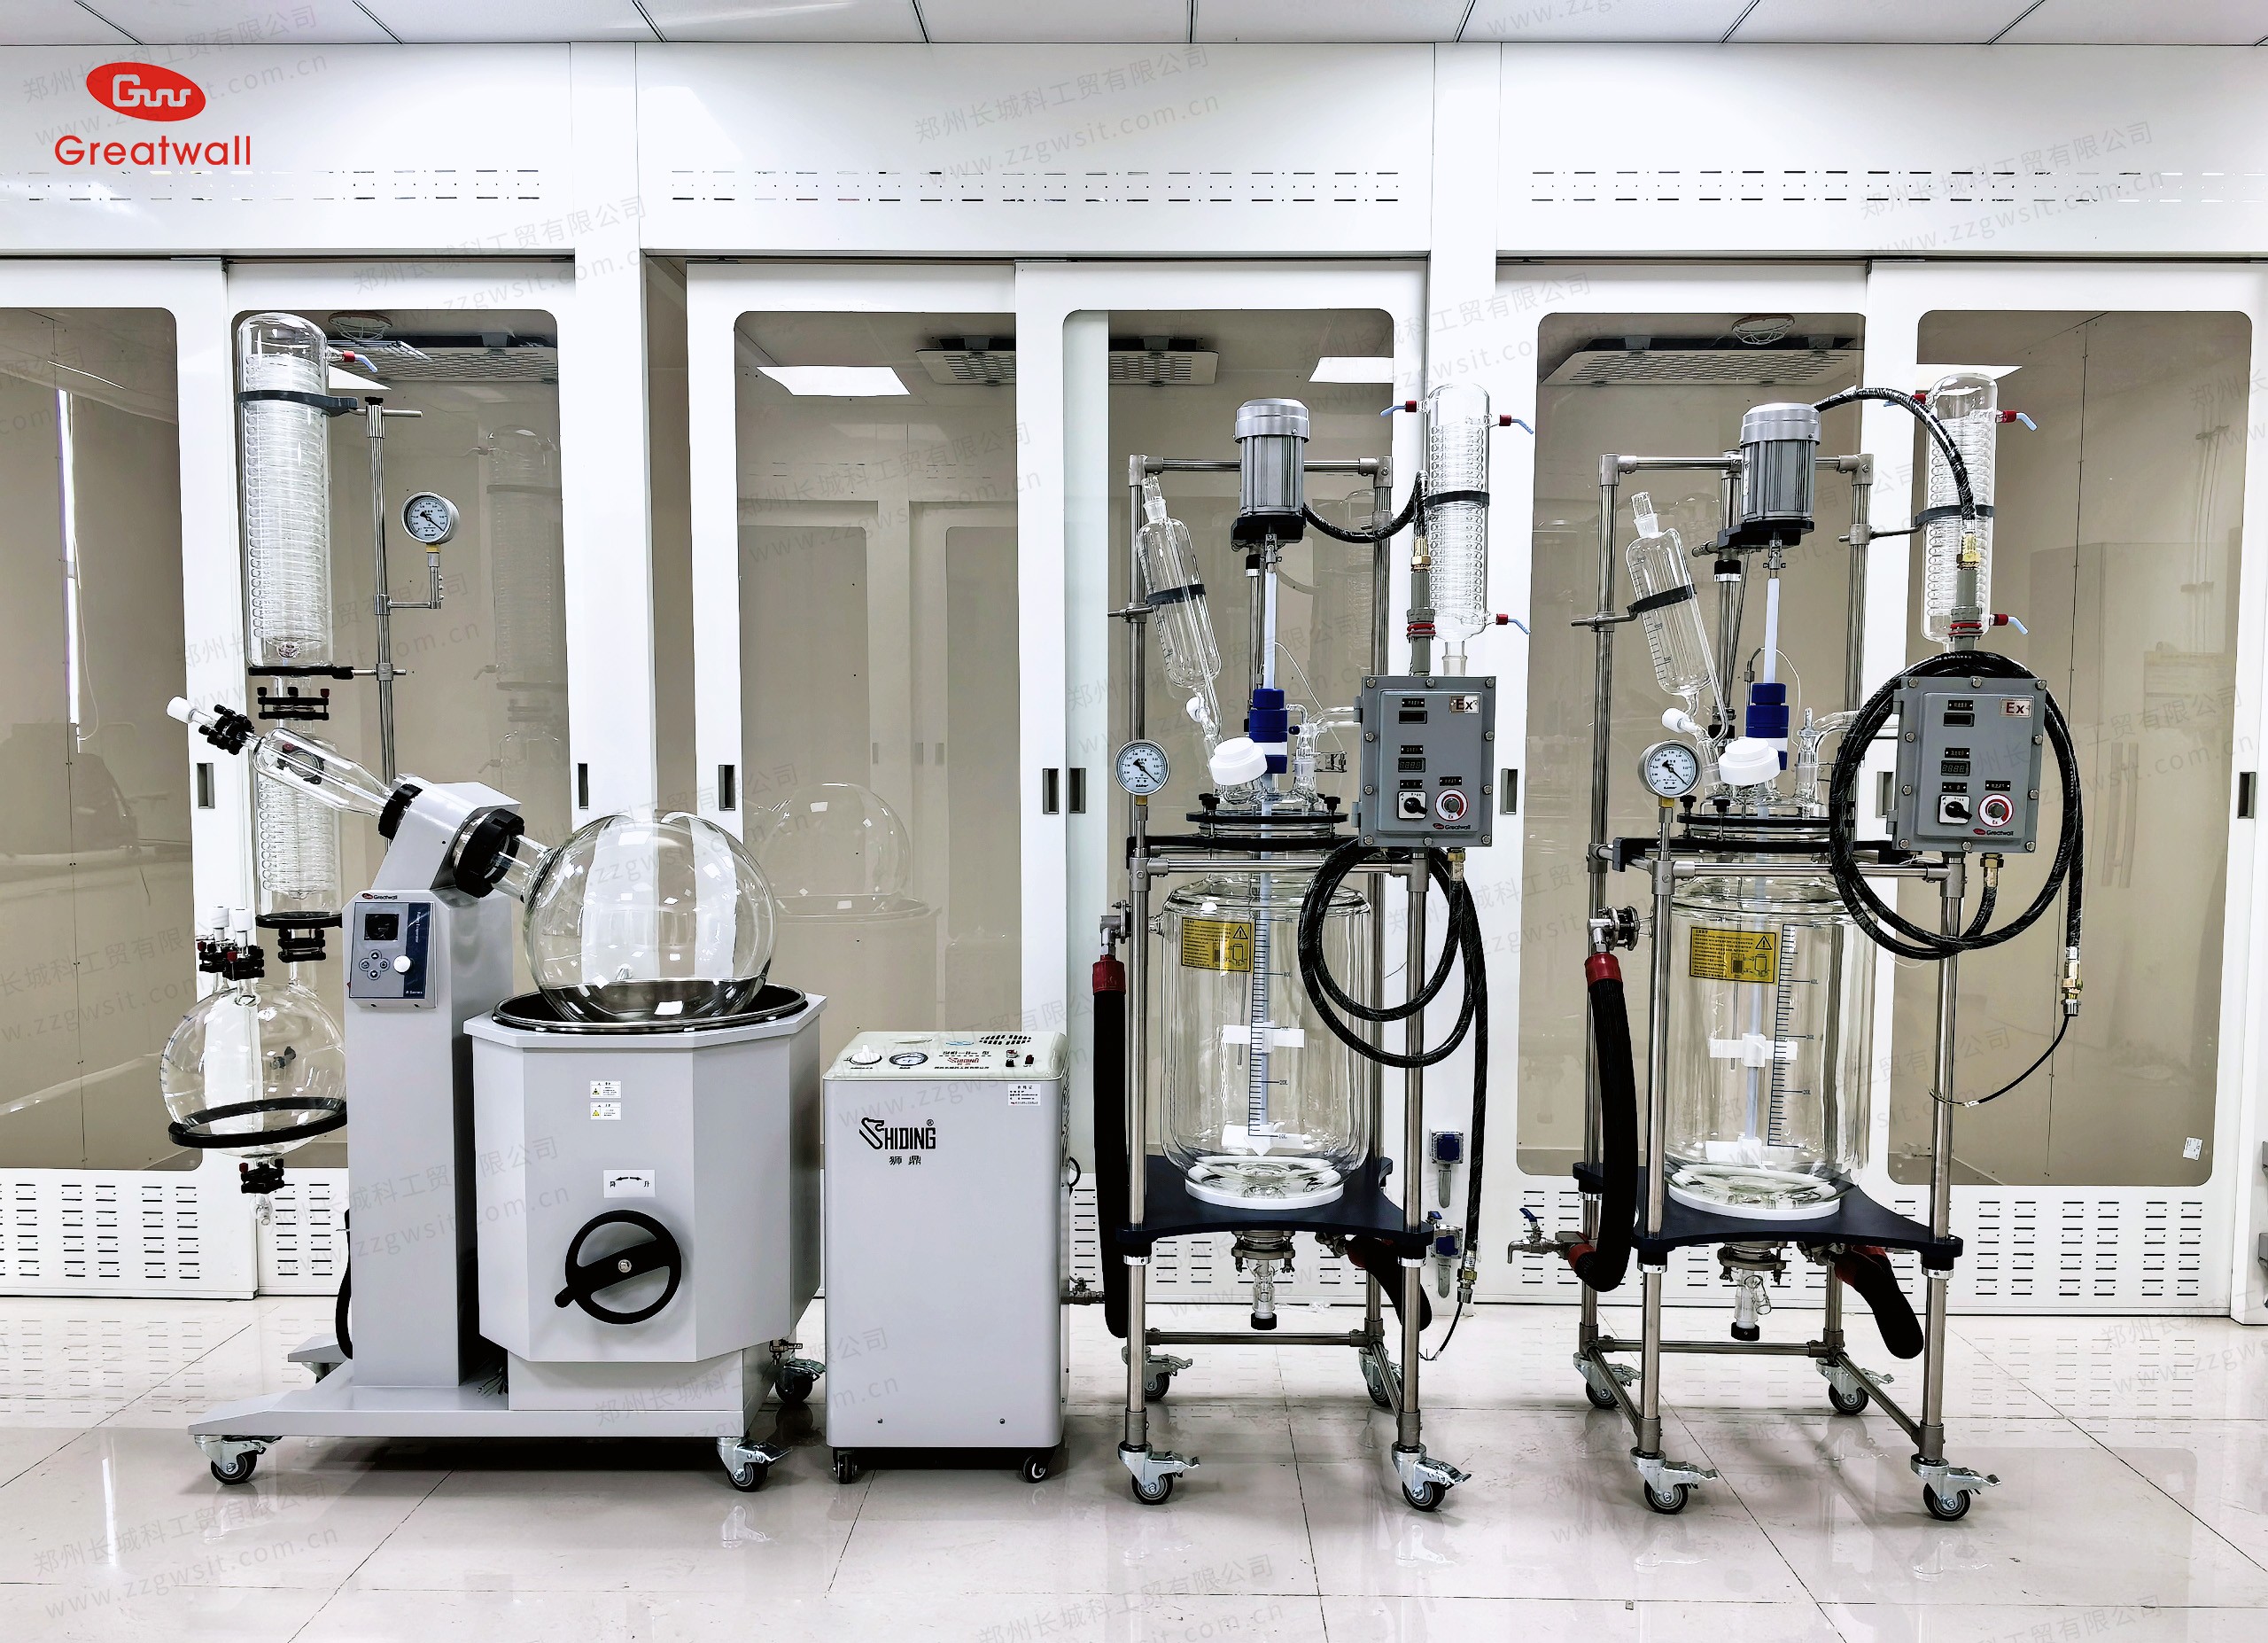
I. inspección del cuerpo del caldero y los componentes de vidrio
Se recomienda realizar una inspección visual del cuerpo del caldero de vidrio de borosilicato alto para observar si hay defectos visibles como arañazos y grietas, prestando especial atención a las partes vulnerables a la tensión, como la superficie de sellado de la boca del caldero y la esquina inferior del tanque. Si se encuentran grietas, se recomienda suspender el uso y ponerse en contacto con el proveedor de equipos para su evaluación. La boca de alimentación y otros componentes deben mantenerse limpios e intactos, y se pueden limpiar con un disolvente adecuado si es necesario. Para los reactores de chaqueta, se recomienda realizar una prueba de presión sin carga para confirmar que no hay signos de fuga.
II. inspección del sistema de sellado y vacío
Para diferentes tipos de sellado (como el sellado magnético y el sellado mecánico), se recomienda confirmar si el componente coincide normalmente y si el anillo de sellado está intacto. Al realizar la prueba de vacío, se puede iniciar la bomba de vacío después de cerrar la válvula y observar el cambio en la expresión de presión (recomendación general)5La caída de presión no supera en minutos0,005 MPa). En la conexión de la tubería, el agente espumante puede ayudar a detectar fugas para garantizar que el sistema cumpla con las condiciones de vacío necesarias para el proceso.
3. inspección del sistema de mezcla
Se recomienda girar manualmente el eje de mezcla para confirmar que no hay estancamiento y comprobar si la instalación del remo de mezcla es sólida. Al arrancar el motor sin carga, se puede observar la estabilidad de la velocidad y el sonido de funcionamiento, y si hay ruido anormal, se recomienda investigar el rodamiento o la alineación del eje. Para los materiales de alta viscosidad, se recomienda confirmar con antelación si la capacidad de carga del motor coincide.
4. inspección del sistema de control de temperatura y chaqueta
Se recomienda comprobar si la tubería de circulación de la chaqueta es fluida y si el nivel del medio de transferencia de calor está dentro del rango de trabajo especificado por el equipo. Al realizar la prueba de calibración de temperatura, se puede comparar el valor de visualización del instrumento de control de temperatura con el valor de medición real, y generalmente se recomienda controlar la diferencia de temperatura dentro del rango de error permitido del equipo. Antes de realizar experimentos a temperaturas más altas o más bajas, se recomienda una operación de prueba sin carga para verificar la estabilidad del sistema.