-
Correo electrónico
psf@china-jianan.com
-
Teléfono
15057360160
-
Dirección
1188 Jiangnan avenue, oubei street, Yongjia county, Wenzhou city, Zhejiang Province (canan Science and technology)
Acerca de nosotros
Zhejiang Canaan Technology Co., Ltd
Arte de formación eficiente bajo presión de precisión de la prensa de alta velocidad
Fecha:2025-10-20Leer:0
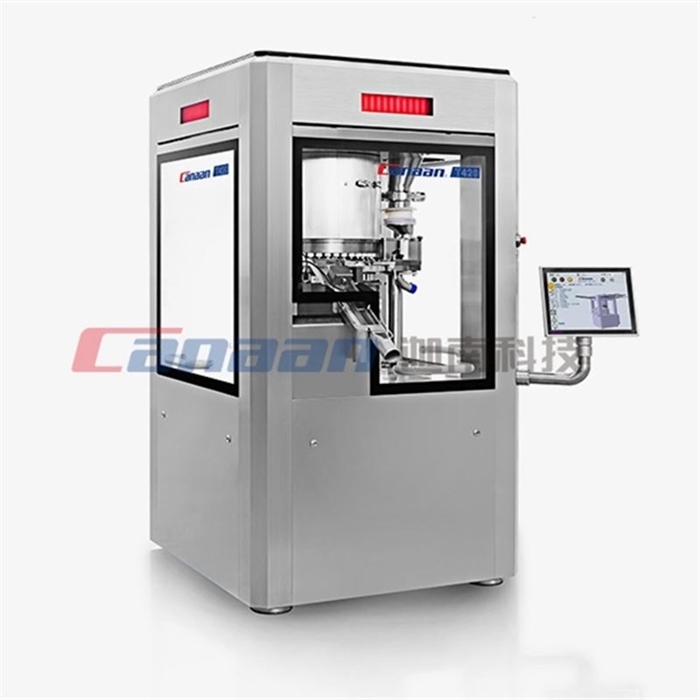
Como equipo central para la formación eficiente de materiales en polvo en la industria moderna, la prensa de alta velocidad integra el diseño mecánico de precisión y la tecnología de control de presión dinámica, y realiza una producción eficiente de miles de piezas por minuto a través de operaciones colaborativas en varias etapas.El Equipo toma la rotación del eje principal como fuente de energía, impulsa los punzones superior e inferior para completar un movimiento vertical preciso en el sistema de guía tridimensional, coopera con el sistema de presión de doble etapa de prepresión y presión principal, y finalmente comprime polvo farmacéutico, materias primas químicas o partículas de alimentos en tabletas estándar.
1. transmisión de potencia y sistema de posicionamiento espacial:
El cuerpo principal de la prensa de alta velocidad adopta una estructura de marco de caja, y cuatro columnas verticales están conectadas a la Caja de soldadura superior e inferior a través de pernos para formar un sistema de soporte rígido. El eje principal es impulsado por un motor de conversión de frecuencia y la velocidad se estabiliza en un rango de 25 - 77 RPM a través de un reductor de engranajes de gusano para garantizar la estabilidad de la rotación de la Mesa giratoria. La combinación de punzones distribuidos uniformemente en el círculo nodal de la Mesa giratoria (incluidos los punzones superior e inferior y los agujeros del molde medio) gira simultáneamente con el eje principal, y su posición vertical se controla con precisión por el contorno de la superficie curva de la Guía superior e inferior: la Guía ascendente guía al punzón hacia arriba para completar el relleno, mientras que la Guía descendente obliga al punzón a bajar para comprimir, formando una trayectoria de movimiento cerrada en el espacio tridimensional.
2. sistema de control de presión de dos etapas:
El proceso de presión se divide en dos etapas: presión previa y presión principal. Cuando el punzón gira a la posición de la rueda de precarga, el sistema hidráulico impulsa la rueda de precarga para ejercer presión inicial sobre el material, eliminar el aire entre las partículas y tomar forma inicialmente. Posteriormente, el punzón entra en el área de la rueda de presión principal y completa la compresión final a mayor presión, que se puede ajustar en tiempo real a través de la estructura de soporte de conexión suave del cilindro hidráulico. Este diseño de presión jerárquica no solo garantiza la uniformidad de la densidad de las tabletas, sino que también evita el rebote de materiales o la pérdida de moldes causada por la alta presión de una sola etapa.
3. sistema inteligente de relleno y control de calidad:
El sistema de llenado de materiales utiliza una combinación de alimentación forzada y una espátula cuantitativa para lograr un llenado excesivo a través de la mezcla del impulsor, y luego la cantidad de aumento del punzón bajo el control de la Cámara de llenado elimina con precisión el polvo sobrante. El mecanismo de ajuste de peso de la placa ajusta la distancia entre los punzones cambiando la posición de la rueda de presión inferior para lograr un control de espesor de 0,01 mm. Los equipos modernos están más integrados en la conducción de servomotores y sensores de medición de fuerza, monitoreando la fuerza del punzón en tiempo real y retroalimentando al sistema de control, formando un sistema de garantía de calidad de circuito cerrado para garantizar que la diferencia de peso de cada producto se controle dentro de ± 1%.