-
Correo electrónico
2109676989@qq.com
-
Teléfono
15961853932
-
Dirección
No. 1, zhangjing jingshi road, xibei town, Xishan district, Wuxi City
Vídeo
Wuxi Shenyu Environmental Protection Equipment Co., Ltd
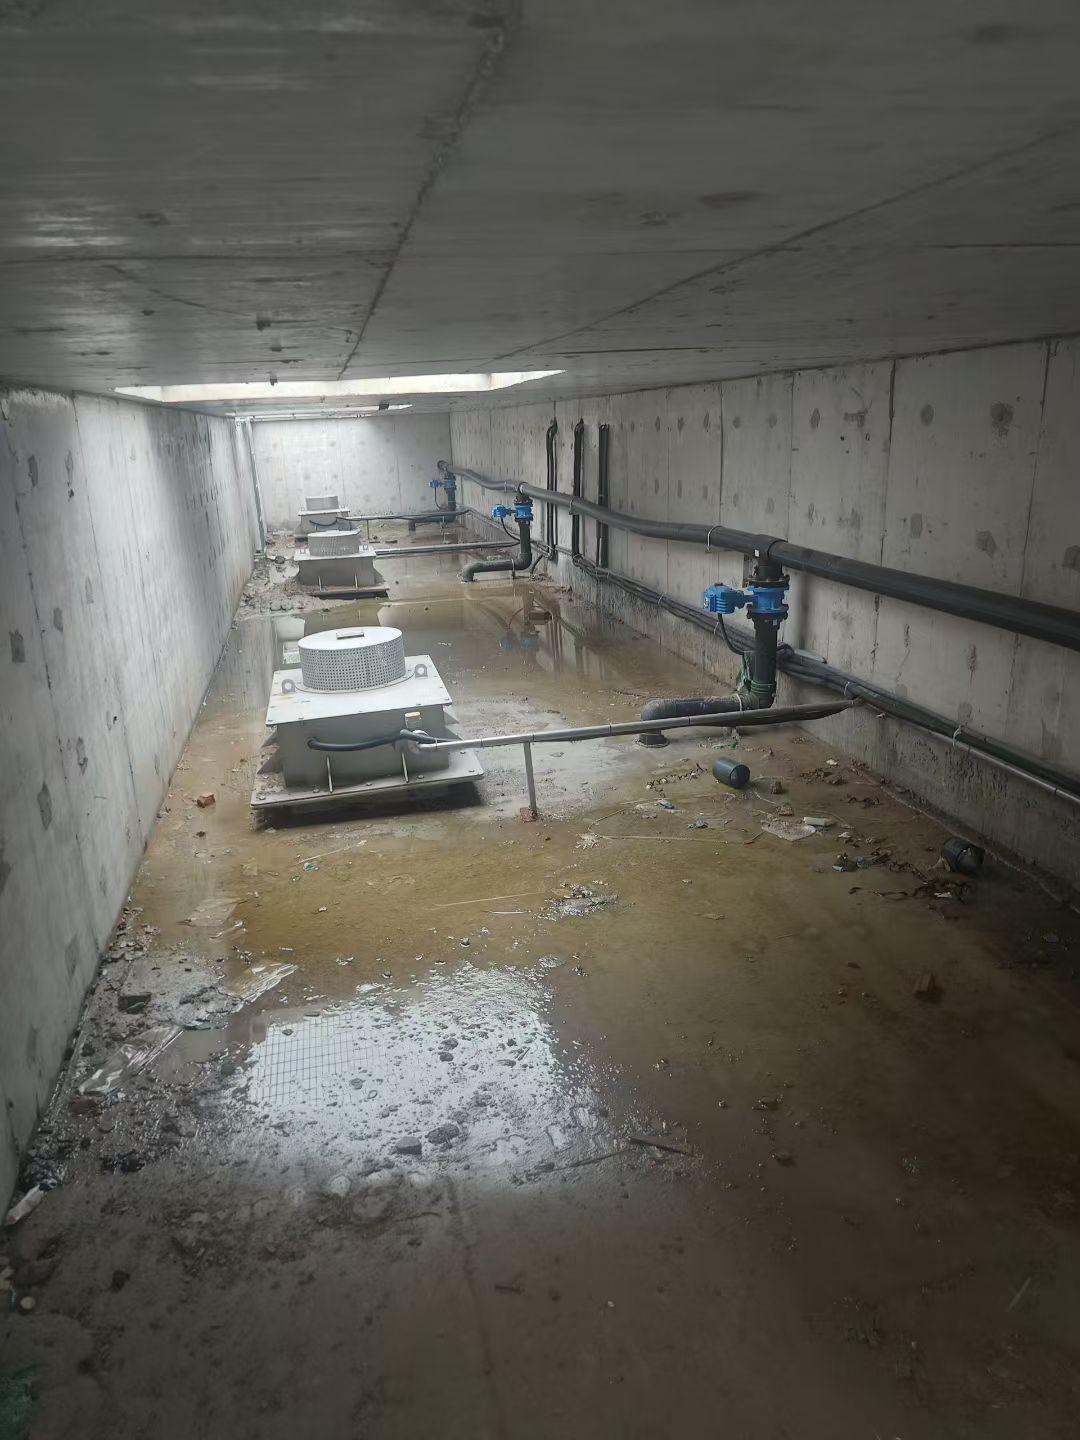
Puesta en marcha y operación del equipo de lavado al vacío de la piscina de almacenamiento de Baigou en Shijiazhuang
07.15,20252
Breve Introducción
Como instalación clave en el sistema de drenaje urbano, el efecto de puesta en marcha y operación del equipo de lavado al vacío del tanque de almacenamiento está directamente relacionado con la eficiencia del tratamiento de aguas residuales, el control del consumo de energía y la vida útil del equipo. A través del análisis de los datos medidos y el resumen de la experiencia operativa de varios casos de proyectos en china, la puesta en marcha del sistema de lavado al vacío debe centrarse en los tres eslabones centrales de la prueba de estanqueidad del aire, la estabilidad del vacío y la optimización del ciclo de lavado, y su efecto operativo finalmente se refleja en indicadores cuantitativos como la relación de consumo de energía, la tasa de cumplimiento de la limpieza y la tasa de falla.
I. puesta en marcha hermética: la base para el funcionamiento estable del sistema
En un proyecto de tanque de almacenamiento en hefei, el equipo de puesta en marcha utilizó un detector de fugas de espectrometría de masas de helio para escanear toda la Sección de la tubería de vacío y encontró que había un punto de microfuga en la conexión de la brida. después de reemplazar el anillo de sellado resistente a la corrosión, el vacío del Sistema aumentó de - 85kpa al valor de diseño de - 92kpa. Cabe señalar que la soldadura del tanque de vacío requiere una prueba de penetración del 100%, y el tiempo de mantenimiento del vacío se reduce en un 30% debido al agujero de aire de la soldadura en un proyecto, y el rendimiento del diseño se recupera a través del sistema después del tratamiento de reparación de soldadura. En la fase de puesta en marcha se recomienda realizar una prueba de presión de 72 horas, y la fluctuación de la presión debe controlarse dentro de un rango de ± 2%, lo que tiene un impacto decisivo en el efecto de lavado posterior.
II. optimización de parámetros dinámicos: equilibrar el consumo de energía y la eficiencia de la limpieza
Los datos de funcionamiento de una planta de tratamiento de aguas residuales en Nanjing muestran que cuando el ciclo de lavado al vacío se ajusta de 30 minutos a 45 minutos, la tasa de eliminación de materia suspendida se mantiene por encima del 92%, mientras que el consumo diario promedio de electricidad se reduce en un 18%. Este ajuste debe combinarse con las características reales de sedimentación del tanque de almacenamiento y corregirse dinámicamente a través de los datos de retroalimentación del monitor en línea de turbidez. Por su parte, el proyecto del Centro Hongqiao de Shanghai adoptó de manera innovadora el modo de "lavado pulsado", cambiando la succión continua única por múltiples extracciones a corto plazo con un intervalo de 0,5 segundos, aumentando la tasa de desprendimiento de lodos en el Fondo del tanque al 97%, evitando al mismo tiempo el problema de bloqueo del filtro causado por un impacto de gran flujo único. Se debe prestar especial atención durante el proceso de puesta en marcha: la frecuencia de arranque y parada de la bomba de vacío no debe exceder de 6 veces por hora, de lo contrario la temperatura del devanado del motor funcionará por encima del límite.
3. puesta en marcha del sistema de control inteligente: de la automatización a la inteligencia
Un proyecto en Guangzhou introduce un sistema de optimización de algoritmos de ia, que puede predecir la tendencia de sedimentación con dos horas de antelación y ajustar automáticamente los parámetros de lavado a través del modelo de predicción establecido a través del entrenamiento de datos históricos. Al depurar, es necesario verificar la sinergia entre el PLC y el sensor. las preguntas comunes incluyen: el retraso de la señal del sensor de nivel conduce al ralentí de la bomba de vacío, o la desviación de la respuesta de la válvula electromagnética causa puntos ciegos de lavado. En una puesta en marcha, al corregir la configuración del bit de verificación del Protocolo de comunicación rs485, el tiempo de respuesta de enlace del equipo se redujo de 1,2 segundos a 0,3 segundos. Se recomienda simular la capacidad tolerante a fallas del sistema de prueba de más de 20 condiciones de trabajo anormales en la etapa de aceptación.
IV. sistema de evaluación multidimensional del efecto operativo
Después de tres meses de seguimiento y monitoreo, el equipo de lavado al vacío de un proyecto en Chengdu presenta los siguientes datos típicos: el consumo de energía de lavado por tonelada de agua es de 0,18 kW · H (67% de ahorro de energía en comparación con el lavado de agua tradicional), el espesor de los residuos en el Fondo de la piscina es ≤ 3 mm (100% de tasa de cumplimiento) y el tiempo de funcionamiento del equipo supera las 4.000 horas. Pero también expone el problema de que la fluctuación del vacío durante el período de alta carga durante la temporada de lluvias alcanza un ± 8%, que se puede resolver posteriormente mediante la adición de tanques de amortiguación. Cabe señalar que los parámetros de funcionamiento en diferentes condiciones de calidad del agua deben establecerse de manera diferenciada, como aumentar la temperatura de lavado a más de 40 grados Celsius al tratar las aguas residuales oleosas para garantizar el efecto de desprendimiento de aceite.
V. aspectos técnicos de la operación y el mantenimiento a largo plazo
Vale la pena promover el sistema de "tres inspecciones y dos mantenimiento" resumido por un equipo de operación y mantenimiento en beijing: inspección diaria de las fluctuaciones de las lecturas de los medidores de vacío, inspección semanal del Estado del diafragma de la válvula de pulso y detección mensual del espesor de la pared de la tubería; Al mismo tiempo, se insiste en mantener los rodamientos de la bomba de vacío trimestralmente y reemplazar el filtro de niebla cada seis meses. La práctica ha demostrado que los proyectos que aplican estrictamente el sistema pueden estabilizar la eficiencia integral del equipo (oee) en más del 92%. Para las piezas vulnerables, como los sellos de goma, se recomienda establecer un mecanismo de alerta temprana de inventario para evitar la suspensión del sistema debido a retrasos en el reemplazo de accesorios.
En la actualidad, la industria se está desarrollando hacia el "gemelo Digital + lavado al vacío", y Shenzhen ha probado a mapear el modelo tridimensional del equipo con los datos de operación en tiempo real para realizar la predicción de simulación de fallas. El trabajo de puesta en marcha ya no es único, sino un proceso de optimización continua a lo largo del ciclo de vida del equipo. En el futuro, con la aplicación de nuevos materiales nanohidrofóbicos en tuberías de vacío, se espera que el consumo de energía del sistema se reduzca aún más entre un 15% y un 20%, lo que requiere que los depuradores actualicen continuamente el sistema de conocimiento y dominen la capacidad de integración tecnológica interdisciplinaria.