-
Correo electrónico
shenbiaobiao@zryq.cn
-
Teléfono
19589992149
-
Dirección
No. 11 yuehe road, Distrito de chengyang, ciudad de qingdao, Provincia de Shandong
Acerca de nosotros
Qingdao Zhongrui Intelligent Instrument Co., Ltd
Calibración periódica y verificación del rendimiento del detector de límites microbianos
Fecha:2025-10-27Leer:4
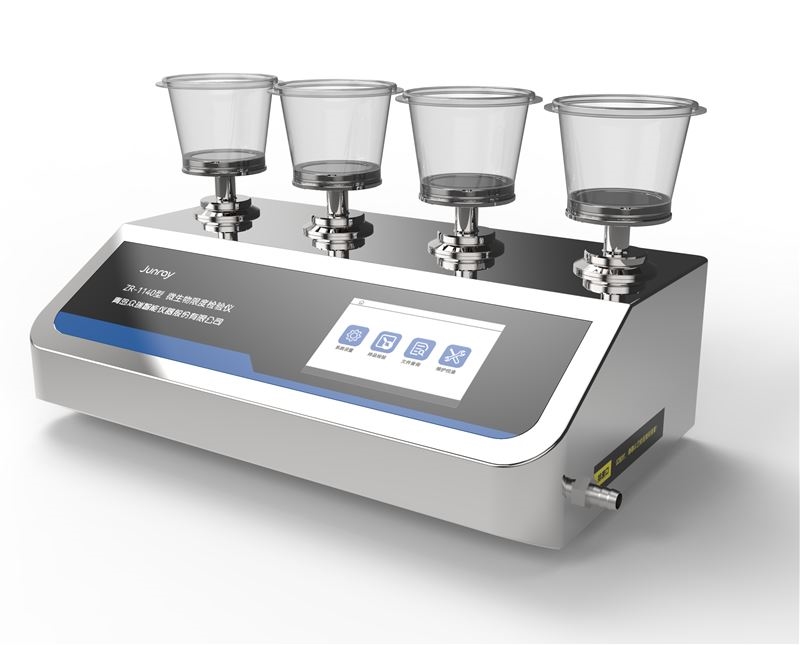
El detector de límites microbianos es un equipo clave utilizado en las industrias farmacéutica, alimentaria y cosmética para detectar el contenido microbiano en las muestras, y su precisión y fiabilidad afectan directamente la efectividad de los resultados de las pruebas. A continuación se detallan los trabajos de mantenimiento del equipo:
Mantenimiento diario del Inspector de límites microbianos:
1. limpieza y desinfección
Carcasa y tratamiento de superficie: limpie la superficie exterior del instrumento con un paño suave y sin polvo sumergido en un limpiador neutro todos los días para evitar el uso de productos químicos corrosivos (como ácidos fuertes y álcalis fuertes). Para el área de la pantalla táctil, se recomienda limpiar suavemente con un limpiador de pantalla especial para evitar que los arañazos afecten la sensibilidad de la operación.
Limpieza de la cavidad interna: después de cada prueba, retire los residuos de la zona de colocación de la placa de Petri a tiempo, limpie la Mesa de operaciones estéril y el estante de muestras con bolas de algodón alcohólico, y si es necesario, ilumine la lámpara ultravioleta durante 30 minutos para una esterilización profunda. Preste atención a evitar que el líquido penetre en la interfaz de los componentes electrónicos.
Reemplazo de filtro: verifique regularmente el Estado del filtro de alta eficiencia HEPA en la entrada de aire. si encuentra que el color se vuelve más oscuro o la resistencia aumenta, debe reemplazar inmediatamente los nuevos productos de la misma especificación para garantizar que la eficiencia del filtro de aire cumpla con los requisitos de limpieza.
2. mantenimiento de piezas mecánicas
Lubricación del eje deportivo: añadir una pequeña cantidad de aceite de silicona de grado médico a la Guía de las piezas móviles como la plataforma giratoria de la muestra y el brazo robótico trimestralmente para reducir la fricción y el desgaste. Compruebe la elasticidad del cinturón de transmisión, si hay un fenómeno de deslizamiento, debe ajustar la rueda de tensión o reemplazar el cinturón envejecido.
Inspección del anillo de sellado: concéntrese en comprobar si el anillo de sellado de silicona en la puerta de la cabina y la conexión de la tubería está agrietado y deformado, y si hay signos de envejecimiento, debe reemplazarse a tiempo para garantizar la integridad del sistema de sellado.
3. pruebas de seguridad eléctrica
Prueba de estabilidad del cable de alimentación: verifique mensualmente si el enchufe de alimentación está en buen contacto con el enchufe y si la piel del cable está en riesgo de daños y fugas de electricidad. El valor de la resistencia a la tierra medida con un multímetro debe ser inferior a 4 Omega para garantizar que el equipo esté conectado a tierra de manera confiable.
Verificación del botón de parada de emergencia: verifique aleatoriamente la velocidad de respuesta de la función de parada de emergencia, y todas las salidas de energía deben cortarse en 0,5 segundos después de presionar el botón rojo.
Calibración periódica y verificación del rendimiento del detector de límites microbianos:
1. calibración de precisión
Calibración del caudal: utilice un medidor de flujo de rotor estándar para comparar y calibrar el sensor de flujo de aire, y el rango de error debe controlarse dentro de ± 5%. Ajustar los parámetros de trabajo de la bomba de muestreo hasta que el valor de visualización sea consistente con el flujo real.
Prueba de uniformidad de temperatura: coloque varias sondas de temperatura en la cabina de cultivo para monitorear que la diferencia de temperatura en diferentes posiciones no exceda de ± 0,5 ° c. Si se supera la diferencia, es necesario reequilibrar la distribución de la Potencia del elemento de calefacción.
Revisión de la intensidad de la luz: para los modelos con función de iluminación, mida la atenuación de la intensidad de la luz ultravioleta con un iluminador y reemplace la nueva luz cuando esté por debajo del 80% del valor inicial.
2. pruebas de integridad funcional
Prueba de operación simulada: iniciar el proceso de detección completo sin carga para observar si la vinculación de cada módulo es normal. Centrarse en verificar la precisión y repetibilidad de las acciones de dilución automática, mezcla y embalaje.
Verificación de la tasa de recuperación: se selecciona la suspensión de bacterias estándar de concentración conocida como muestra de control de calidad, se determina tres veces seguidas y se calcula que la tasa de recuperación debe estar entre el 90% y el 110%. Los resultados anormales deben investigar el bloqueo de la tubería o la deriva del sensor.
Último artículo:Detector de límites microbianos para la detección de microorganismos en el agua
Artículo siguiente:Plan de selección de equipos de muestreo atmosférico radiante