-
Correo electrónico
fengjunjie@noozle.com.cn
-
Teléfono
13918684639
-
Dirección
Edificio 4, 3255 shengang road, Distrito de songjiang, Shanghai
Acerca de nosotros
Nuoze Fluid Technology (Shanghai) Co., Ltd
Estudio sobre el mecanismo de trituración de clusters de nanopartículas por homogeneizador de microchorro
Fecha:2025-11-14Leer:3
Estudio sobre el mecanismo de trituración de clusters de nanopartículas por homogeneizador de microchorro
I. Introducción
Este artículo pertenece al tema de aplicación del homogeneizador de microchorro, con un total de 42.000 palabras en el texto completo, y se tarda unos 20 minutos en leerlo.
resumen
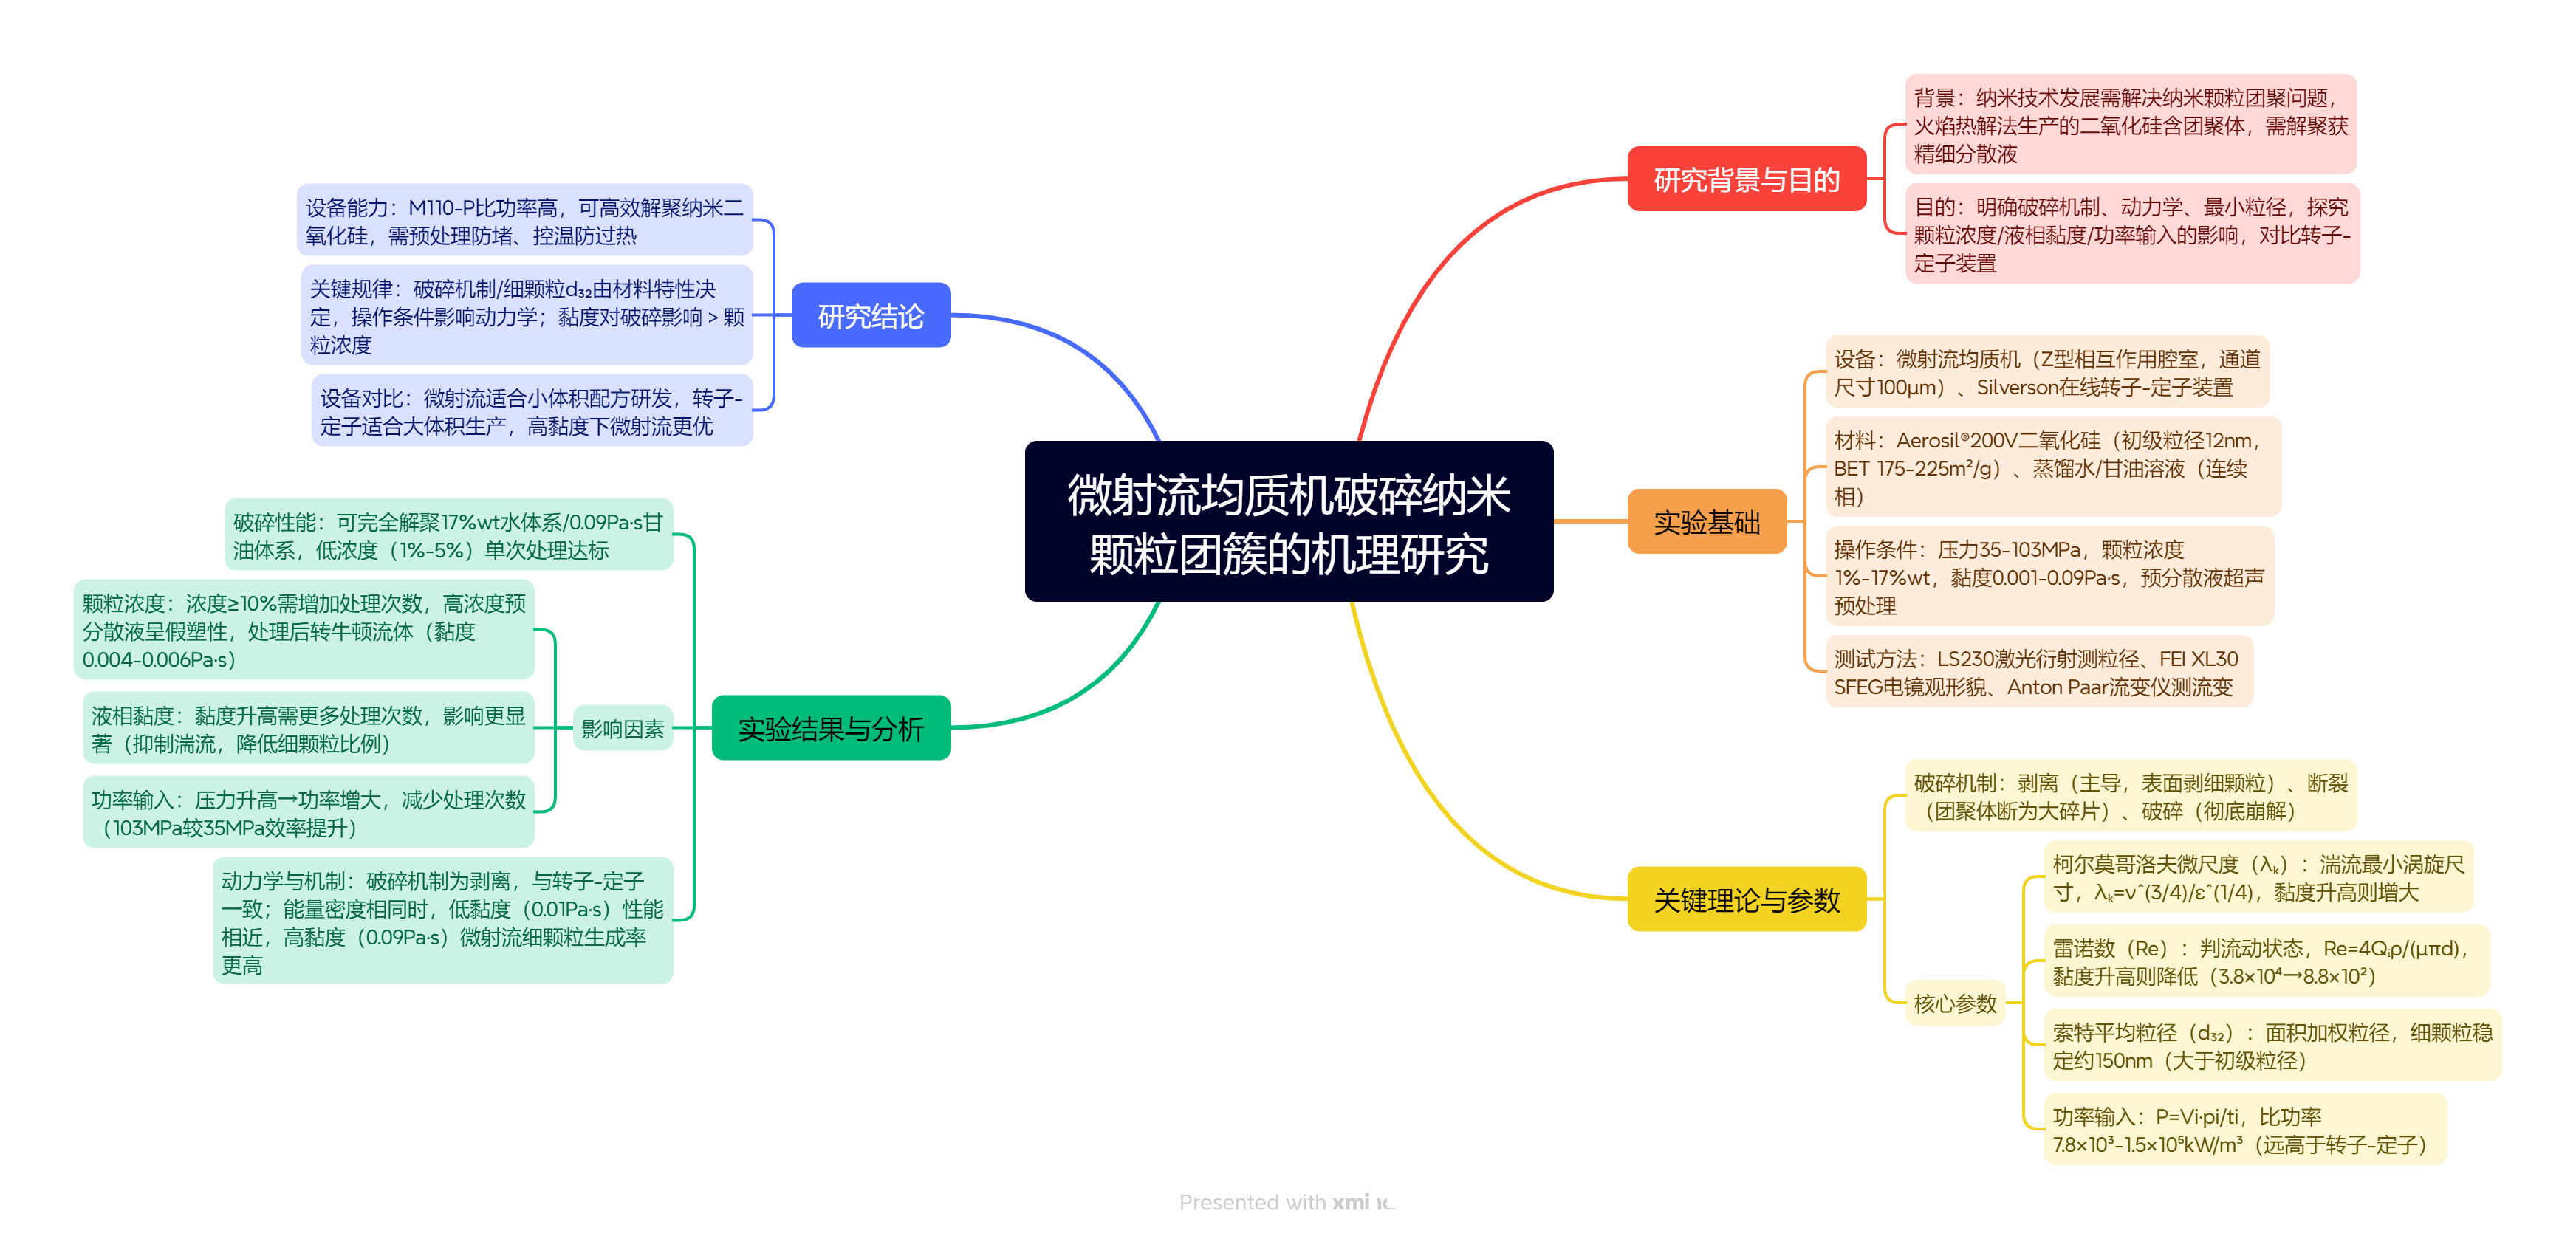
Homogeneizador de microchorroPuede descomponer eficientemente los clusters de nanosílice en agregados de unos 150 nanómetros.Su mecanismo de rotura es principalmente la erosión, y la finura final está determinada por el propio material.. El estudio encontró que la energía necesaria para lograr la despolización (que se manifiesta en la presión operativa y el número de tratamientos) aumenta con el aumento de la concentración de partículas o la viscosidad del líquido, en el que el aumento de la viscosidad afecta más significativamente al inhibir la turbulencia. El dispositivo tiene una alta densidad de potencia e incluso puede convertir dispersas en gel a altas concentraciones en fluidos newtonianos de baja viscosidad, mostrando una fuerte capacidad de dispersión.
Palabras clave
Homogeneizador de microchorro; Dispersión de nanopartículas; Roto; Rotura; Desarticulación
II. marco general
III. Introducción
Como equipo de alta densidad de potencia, el procesador de microchorro es ampliamente utilizado en procesos como emulsión, suspensión, rotura celular y síntesis de nanomateriales. Con el rápido desarrollo de la nanotecnología, lograr una dispersión eficiente (desgranación) de nanopartículas en líquidos se ha convertido en un paso clave en su aplicación comercial.
Sin embargo, la producción a gran escala de nanopartículas suele utilizar el método de pirólisis de llama, y el polvo resultante está compuesto por agregados y agregados formados por partículas primarias.
El uso de agitadores convencionales no puede lograr un efecto de dispersión a nivel submicron, por lo que debe depender de equipos de alta resistencia como rotores - estatores y homogeneizadores de alta presión. El objetivo de este estudio es evaluar sistemáticamente el rendimiento, el mecanismo y la dinámica de un procesador de microchorro comercial al descomponer clusters de nanosílice, con el fin de proporcionar una base para el diseño y amplificación del proceso.

Interpretación de la terminología
| Terminología en inglés | Traducción al chino | Definición |
|---|---|---|
| Ruptura | Ruptura | Se refiere al proceso en el que el agregado se rompe bajo la acción de fuerzas externas y se divide en varios fragmentos más grandes. En este trabajo, se yuxtaponen con la erosión y la rotura como los tres principales mecanismos de rotura de los clústeres de nanopartículas, y los diferentes mecanismos corresponden a las características únicas de distribución y evolución del tamaño de las partículas. |
| Erosión | Erosión | Se refiere al proceso de desprendimiento continuo de partículas finas (generalmente partículas primarias o microcuerpos) de la superficie del agregado a través de la fuerza de corte del fluido. El estudio confirma que se trata de un microfluidizer M110 - P que maneja aerosil ® De un clúster de sílice de 200vMecanismo de rotura dominanteY es consistente con los resultados de la observación del equipo rotor - estator. |
| Destruyendo | Roto | Se refiere a la desintegración instantánea de los agregados en un gran número de fragmentos con una amplia distribución del tamaño de las partículas bajo un alto estrés. En este trabajo, se considera un mecanismo potencial de rotura de clústeres, y la Ley de evolución de la distribución del tamaño de las partículas causada por él es significativamente diferente de la fractura y la erosión. |
| Microescala de Kolmogorov (λ) ₖ) | Micro escala de kormogolov | Caracterizando la escala de vórtice más pequeña en la turbulencia, la fórmula de cálculo es (lambda = ₖ, ¿ 1 / 4) / Epsilon (...). El estudio señala que,El aumento de la viscosidad de la fase continua dará lugar a un aumento de lambda.Esto hace que la escala del vórtice turbulento sea más grande, debilitando así su eficiencia de rotura de nanoclusteres. |
| Número Reynolds (Re) | Número de Renault | Para determinar el número adimensional del Estado de flujo del fluido, este estudio se calculó con (re = 4q I P / (mupi d). El análisis de los datos muestra que,El aumento de la viscosidad de la fase continua disminuirá significativamente re(por ejemplo, de 3,8 × 10 ⁴ a 8,8 × 10 m2), lo que hace que el flujo transite de turbulento a laminar, que es la causa principal de la desaceleración de la dinámica de rotura en sistemas de alta viscosidad. |
| d₃₂ (diámetro medio de Sauter) | Diámetro medio de sotte | El algoritmo de promedio ponderado por área se utiliza para caracterizar el diámetro equivalente de la superficie específica del Grupo de partículas. Los resultados de este estudio muestran que en diferentes condiciones de funcionamiento (presión, concentración, viscosidad, Aerosil ® 200v con partículas finas después de la roturaD se estabiliza a unos 150 nmEste tamaño se identifica como el límite que puede alcanzar la rotura mecánica (tamaño agregado), que es mucho mayor que su tamaño de partícula primaria de 12 nm. |
IV. procesos básicos
| proyecto | Contenido |
|---|---|
| Equipo básico | Homogeneizador de microchorro (cámara de interacción en forma z, tamaño del canal 100 micras)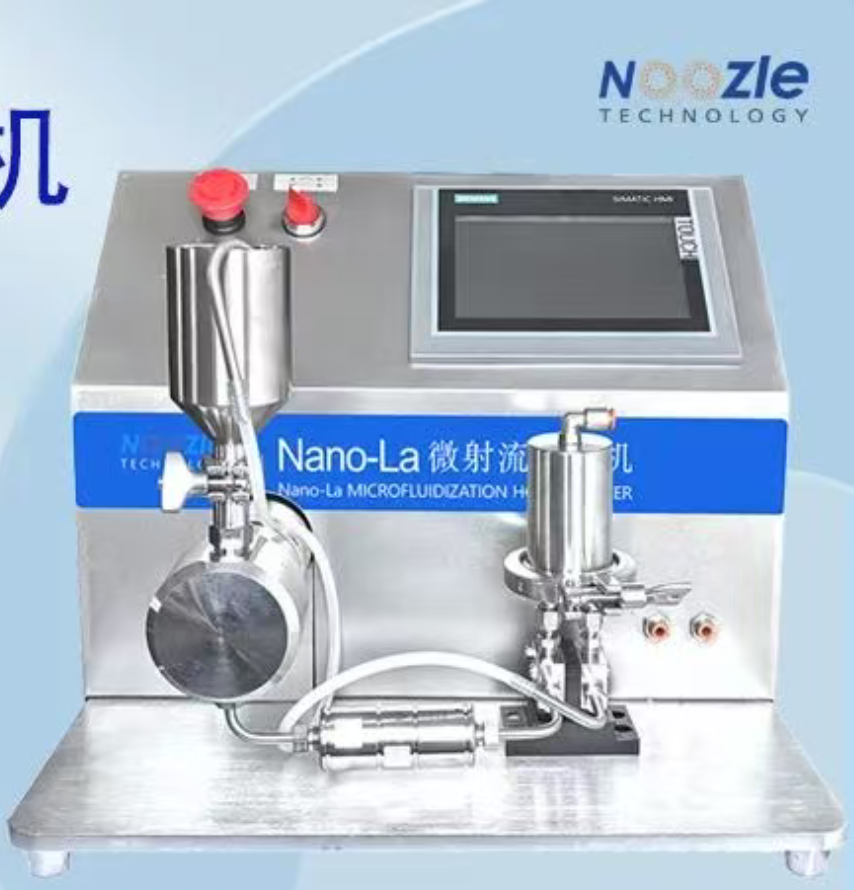
|
| Equipo de comparación | Rotor en línea de silverson - estator (equipado con cabeza de emulsión emsc) |
| Presión operativa | 35, 69, 103 MPa (es decir, 5, 10, 15 kpsi) |
| Fase dispersa | Aerosil ® Sílice en fase gaseosa de 200v (tamaño de partícula primaria de 12 nm, hidrofílica) |
| Fase continua | Agua destilada (viscosidad 0001 pa · s) con solución de glicerina (viscosidad 0,01, 0,09 pa · s) |
| Variables de estudio | Concentración de partículas (1, 5, 10, 15, 17% en peso); Viscosidad de fase continua (1% en peso. inferior) |
| Preprocesamiento | Dispersión inicial con ultrasonido hielscher up200s para evitar obstrucciones |
| Método de caracterización | Análisis del tamaño de las partículas (beckman courter ls230); Observación morfológica (fei xl30 sfeg sem); Medición rheológica (anton Paar rheolab qc) |

V. resultados y debates
Entrada de potencia
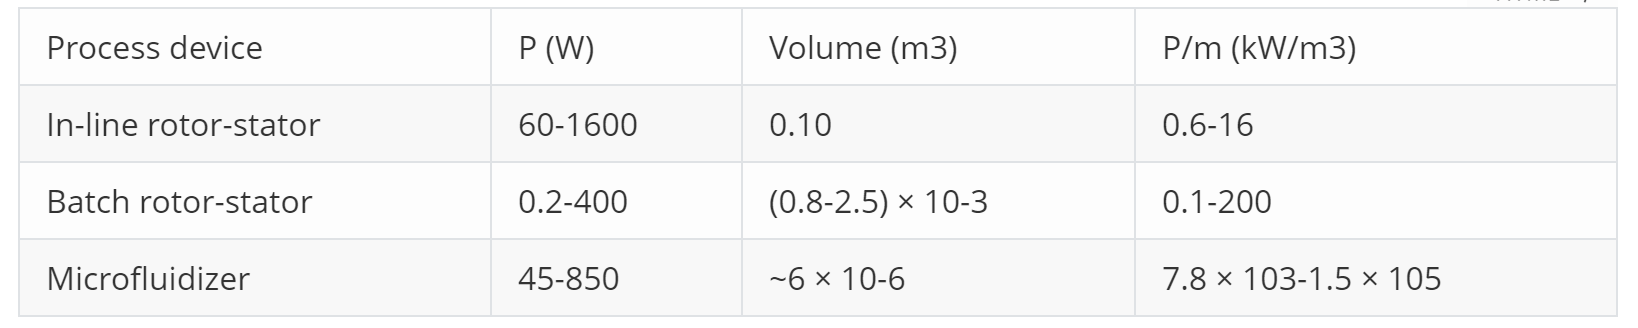
La densidad de potencia del homogeneizador de microchorro a una presión de operación de 35 a 103 MPA se calcula mediante el método de volumen de pulso de hasta 7,8 × 10 3 a 1,5 × 10 ⁵ kW / M 3, un valor tres órdenes de magnitud superior al del rotor - estator tradicional en línea o por lotes, revelando así que la ventaja central del dispositivo para lograr una resolución eficiente de nanoclusiones radica en su alta intensidad de entrada de energía.

Rheología de medios dispersos
Baja concentración (1%) aerosil ® El comportamiento rheológico de las dispersión de glicerina de 200v (viscosidad 0,01 y 0,09 pa · s) es consistente con el disolvente puro y se manifiesta como un líquido newtoniano, lo que indica que las partículas no forman una estructura de red espacial a bajo contenido sólido.
Por el contrario, las altas concentraciones (15% y 17%) de predispersiones a base de agua presentan un comportamiento típico de dilución de corte pseudoplástico, y su curva de flujo se ajusta al modelo de ley de Potencia (por ejemplo, a una concentración del 15%, Tau = 0033 gamma ̇, ̇ 0,81, R M2 = 09998), lo que confirma la formación de redes tridimensionales en forma de gel entre partículas.
Lo más crítico es que la estructura de la red se destruye efectivamente después de un tratamiento de alto Corte por un homogeneizador de microchorro (por ejemplo, una muestra de concentración del 15% pasa por un solo paso), el comportamiento rheológico de la dispersión se transforma en un Fluido newtoniano y la viscosidad se reduce significativamente a unos 0004 - 0006 pa.s. esta transformación Confirma intuitivamente la fuerte capacidad de despolimerización y destrucción estructural del equipo.


Mecanismo de rotura de clusters de nanopartículas por homogeneizador de microchorro
El estudio revela claramente que el mecanismo principal para romper los clusters de nanopartículas en un homogeneizador de microchorro es la erosión. La evolución de la distribución del tamaño de las partículas muestra que el tamaño de los racimos más grandes durante el tratamiento disminuye gradualmente, mientras que la proporción de partículas finas submicron aumenta constantemente, lo que es una característica típica de la erosión. Este mecanismo es consistente con la conclusión anterior del autor de utilizar un rotor - estator en línea para estudiar el mismo sistema. Esto demuestra que incluso en un homogeneizador de microchorro de alta densidad de potencia,El mecanismo de rotura está determinado principalmente por la naturaleza del propio material (sistema sólido - líquido), no por el tipo de equipo o las condiciones de funcionamiento.Debido a que la distribución del tamaño de las partículas después del tratamiento a menudo presenta características de doble pico, el análisis posterior se centra en los cambios en el diámetro promedio de sort y su fracción de volumen de partículas finas submicron.
Efectos combinados de la concentración de partículas y la entrada de potencia en la dinámica de rotura
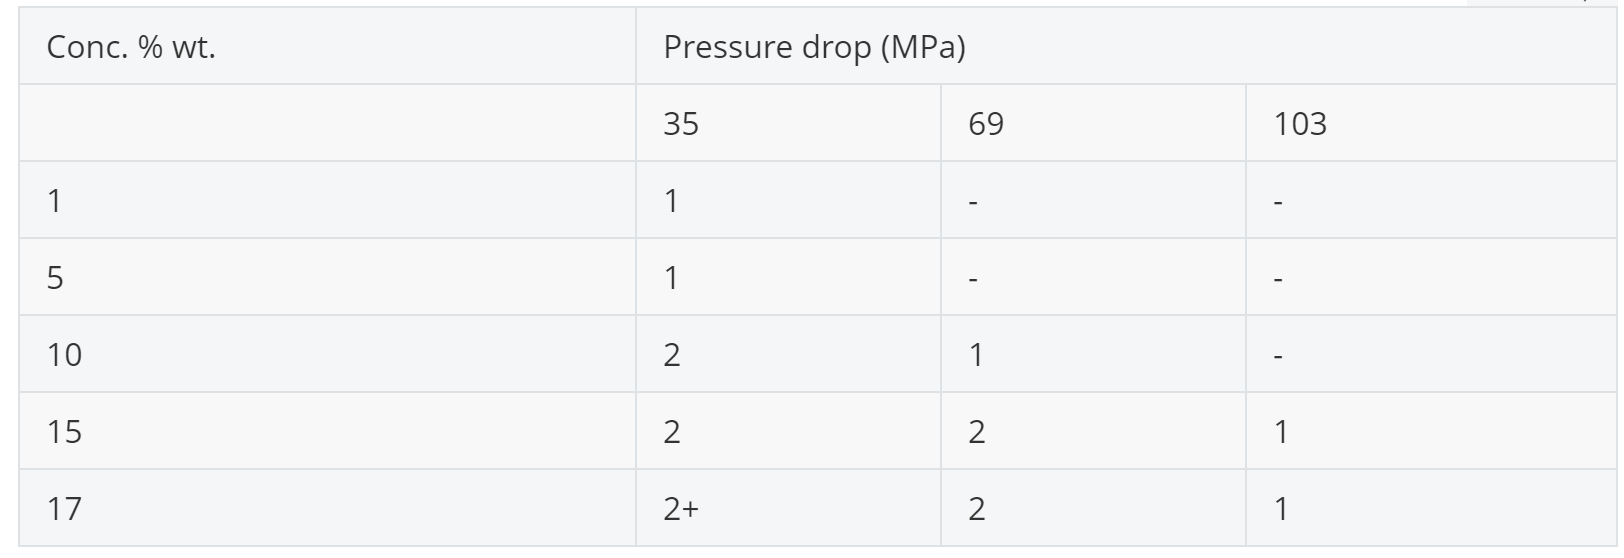
En condiciones de baja concentración (1% y 5%), la despolimerización de los clusters se puede lograr solo a través de un homogeneizador de microchorro una sola vez. Sin embargo, cuando la concentración se eleva a un 10% o más, para lograr una dispersión a nivel submicron, es necesario aumentar el número de procesos o aumentar la presión operativa (es decir, la entrada de potencia). Las características evolutivas de la distribución del tamaño de las partículas confirman además que el mecanismo dominante de rotura es la erosión a todas las concentraciones. Los datos específicos muestran que la primera ronda de tratamiento puede lograr una puntuación de partículas finas de más del 85%, mientras que al optimizar las condiciones de operación, finalmente se puede lograr el objetivo de descongelación del 100%. Esto demuestra que para los sistemas de alta concentración, la desaceleración de su dinámica de rotura se puede superar eficazmente aumentando la entrada de energía.




Efectos combinados de la viscosidad del medio disperso y la entrada de potencia en la dinámica de rotura
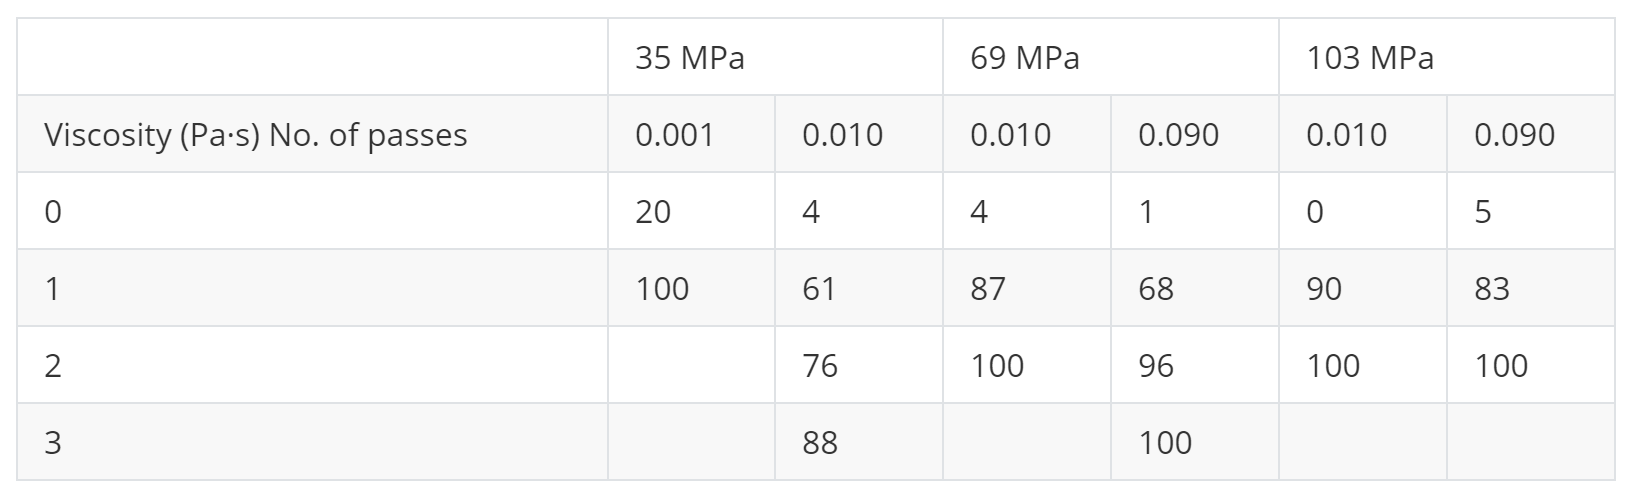
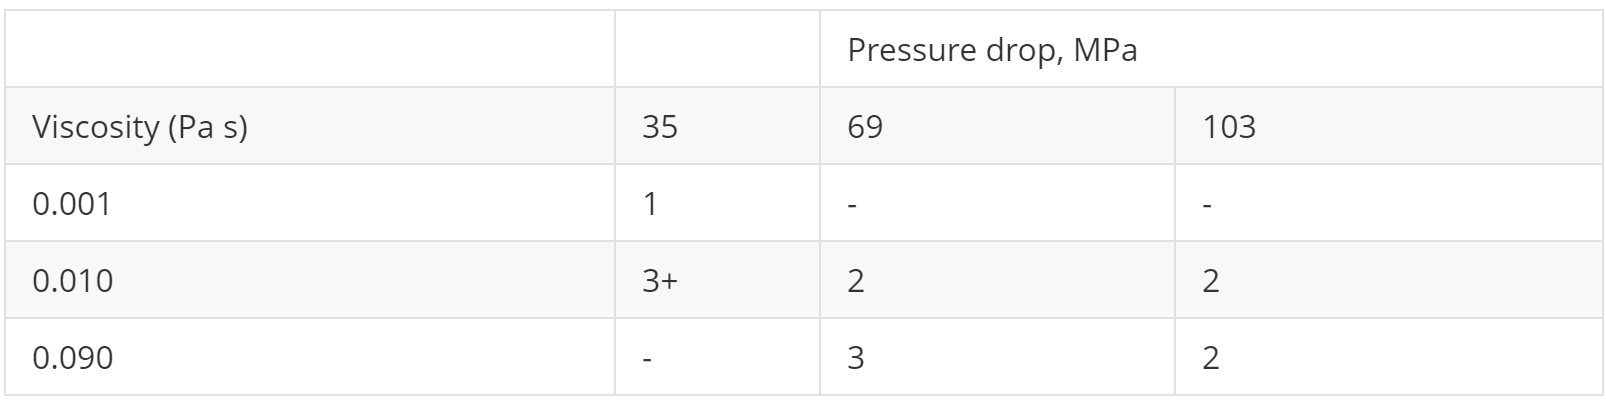
Manteniendo una baja concentración de partículas del 1%, la viscosidad del medio de dispersión aumentó de 0001 pa · S (agua) a 0,01 Pa · S (solución de glicerina), y el número de despolimerización necesaria a una presión de 35 MPa aumentó de 1 a 3. Cuando la viscosidad aumentó aún más a 0,09 pa · s, el proceso de rotura se retrasó aún más. Sin embargo, el aumento de la presión de operación (es decir, la entrada de potencia) puede compensar eficazmente los efectos negativos de la Alta viscosidad, como el tratamiento de una dispersión de 0,09 pa · s a 103 mpa, que requiere solo dos pases para completar la despolización. En comparación con el efecto de la concentración de partículas, el aumento de la viscosidad tiene un efecto ralentizador más intenso en la dinámica de rotura, lo que se atribuye a que la alta viscosidad reduce significativamente el número de Reynolds y aumenta la microescala de kolmogolov, inhibiendo así la intensidad de la turbulencia.


Límite de dispersión - tamaño mínimo de partícula disponible
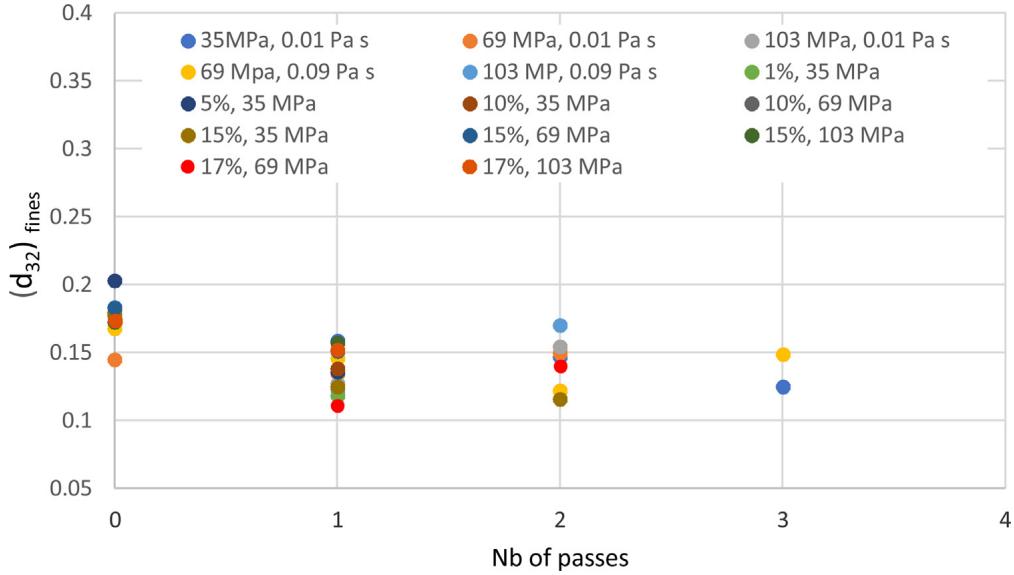
Independientemente de cómo cambie la presión de operación, la concentración de partículas o la viscosidad de la fase continua, el diámetro promedio de las partículas finas obtenidas es estable en unos 150 nanómetros. Este tamaño es mucho mayor que el tamaño de partícula primaria de 12 nanómetros marcado,Muestra que el límite de la rotura mecánica no es una partícula primaria, sino su agregado..
Este fenómeno tiene su origen en el proceso de producción del material: el método de llama hace que las partículas primarias colisionen, se fusionen y se fusionen parcialmente a través de fuertes enlaces de puente, y a través de fuertes enlaces de puente - Si - o - Si - se fusionen parcialmente, formando un agregado integral que es difícil de desmontar por fuerzas mecánicas.Por lo tanto, el tamaño mínimo accesible está determinado esencialmente por las características del propio material..
Comparación del rendimiento del equipo
El rendimiento del homogeneizador de microchorro se compara con el del estator del rotor en línea. Los resultados muestran que el mecanismo de rotura dominante de ambos equipos es la erosión y que el diámetro promedio de las partículas finas que se pueden alcanzar al final es el mismo (unos 150 nanómetros), lo que demuestra una vez másLa finura final de dispersión está determinada por las propiedades del material.. cuando la densidad energética es similar, la dinámica de rotura de los dos en fluidos de baja viscosidad es similar; Sin embargo, en condiciones de alta viscosidad, el homogeneizador de microchorro muestra ventajas significativas, y su tasa de generación de partículas finas es mucho mayor que la del estator del rotor. Esta diferencia se debe a que el homogeneizador de microchorro puede proporcionar una densidad de potencia superior a varios órdenes de magnitud, superando así de manera más efectiva la inhibición de la alta viscosidad sobre la turbulencia. Aunque los dos equipos no están directamente relacionados con la sustitución debido a las diferentes escalas de tratamiento (nivel de laboratorio e industrial), los resultados de la comparación destacan el rendimiento del homogeneizador de microchorro en el tratamiento de sistemas de nanodispersión de alta viscosidad.


VI. Conclusiones
Este estudio evaluó sistemáticamente las propiedades del homogeneizador de microchorro para la despolimerización de clusters de nanosílice y llegó a las siguientes conclusiones centrales:
Capacidad de resolución eficiente: el dispositivo puede lograr eficazmente la despolimerización, obteniendo una dispersión de aproximadamente 150 nanómetros de finura en un rango de viscosidad de hasta un 17% de concentración de partículas y 0,09 pa · S.
Mecanismo y límite de rotura: el mecanismo principal de rotura esErosiónY el tamaño mínimo accesible está determinado por las propiedades del material en sí, y la fuerza mecánica no puede destruir el sólido agregado formado por el método de llama.
Parámetros operativos clave:
Baja concentración / viscosidadLa rotura se puede completar haciendo un solo paso. ConConcentración de partículasOViscosidad de fase continuaAumento, desaceleración de la dinámica de rotura, necesidadMayor número de pases o presión operativa(entrada de energía) para lograr la dispersión. Aumento de la viscosidadAl reducir el número de Reynolds e inhibir la turbulencia, el impacto en la dinámica aumenta en comparación con la concentración.Más notable. Cambio de comportamiento rheológico: energía de corte alto del equipoDestrucción de la estructura de red tridimensional de dispersión de alta concentraciónDe un fluido pseudoplástico a un fluido newtoniano.
Ventajas de rendimiento del equipo: suDensidad de potenciaHacer que su eficiencia de rotura en sistemas de alta viscosidadMejor que el rotor en línea - estator.
El homogeneizador de microchorro es una herramienta poderosa para la preparación a gran escala de nanopartículas. su mecanismo de rotura y finura final están determinados por el material, y la dinámica de rotura se puede optimizar a través de parámetros de operación.
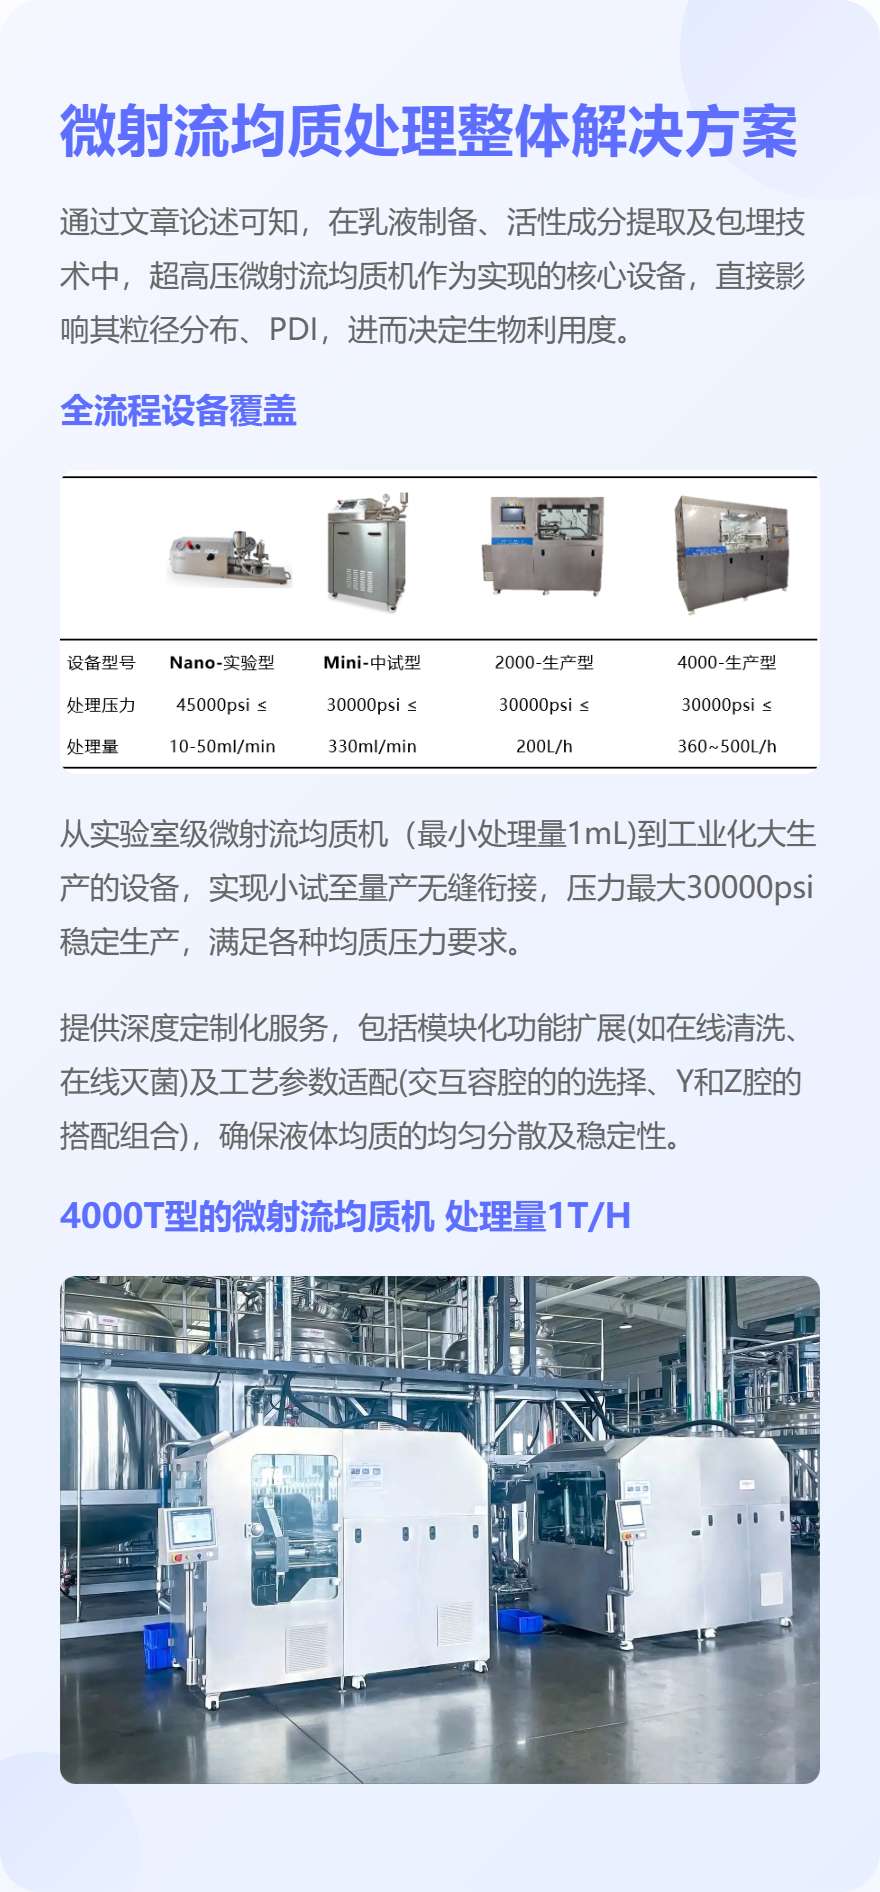
Solución integral para el tratamiento de homogeneización de microchorro