-
Correo electrónico
service@afzljx.com
-
Teléfono
13813513816
-
Dirección
Huang tiandang, ciudad de zhenglu, ciudad de changzhou, Provincia de Jiangsu
Acerca de nosotros
Changzhou Aofang Granulation Machinery Technology Co., Ltd
¿¿ en qué industrias se pueden aplicar ampliamente las granuladoras secas de rollo opuesto?
Fecha:2025-10-09Leer:4
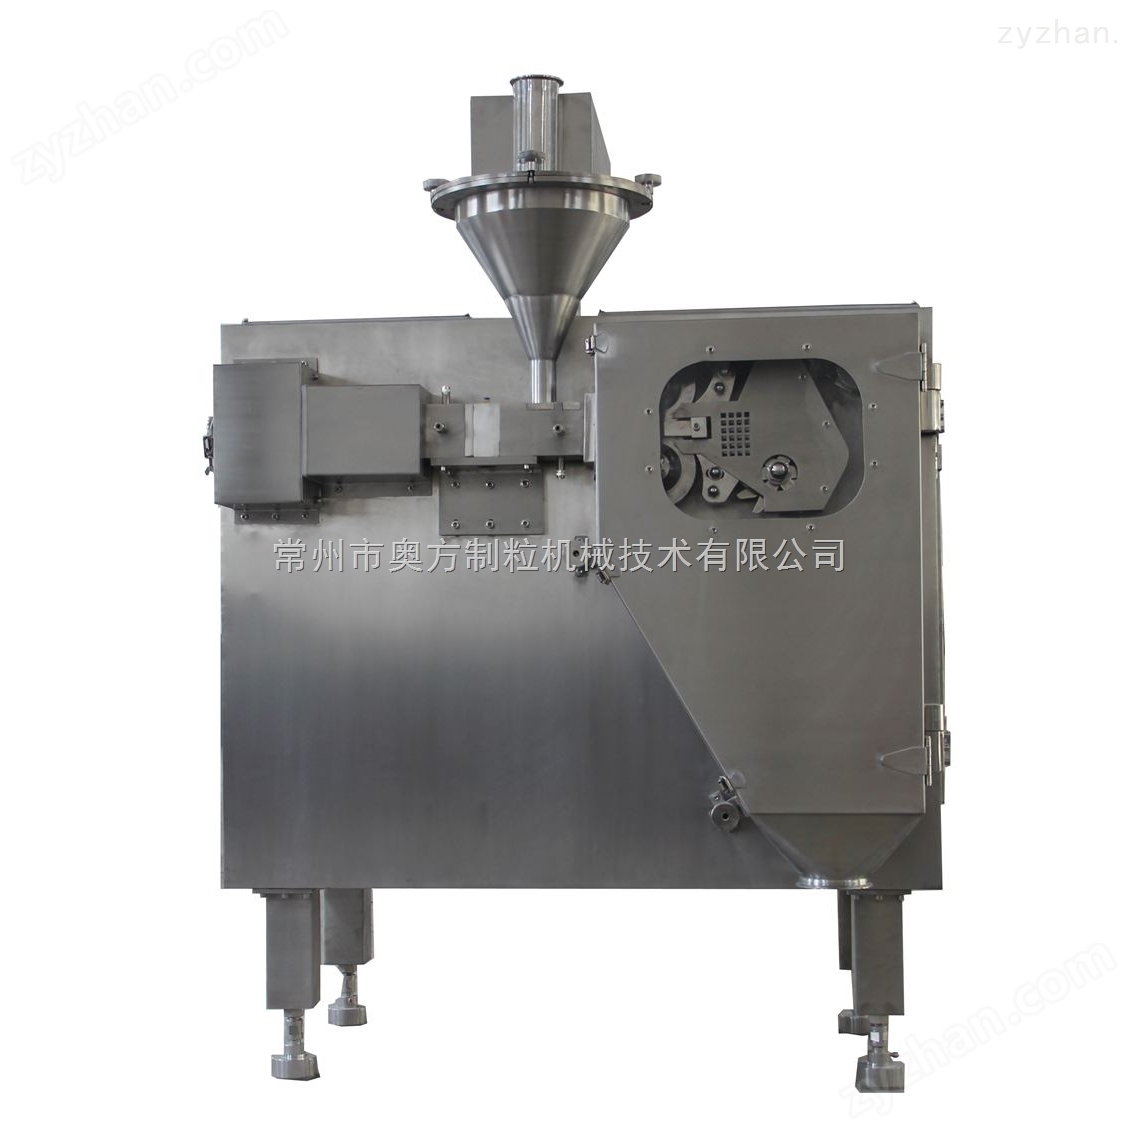
La granuladora seca de doble rollo es un equipo mecánico que utiliza el proceso de granulación de extrusión seca. su característica central es que el material de polvo seco se exprime en doble rollo para formar un pastel denso, que se rompe y tamiza para formar partículas. no es necesario agregar adhesivos o agentes humectantes durante todo el proceso. Con sus ventajas tecnológicas únicas, este equipo se ha utilizado ampliamente en muchas industrias. El siguiente es un análisis detallado de sus principales industrias de aplicación:
1. industria farmacéutica
En el campo farmacéutico, las granuladoras secas de rollo opuesto se utilizan ampliamente para producir partículas de prensado y partículas de llenado de cápsulas. Su ventaja es que todo el proceso de granulación no requiere agua ni disolventes orgánicos, especialmente adecuados para materias primas farmacéuticas húmedas y sensibles al calor. A través de la tecnología de rodadura, el polvo medicinal y los accesorios se comprimen en láminas sin adhesivos líquidos, y luego se trituran las partículas enteras para formar partículas con buena movilidad. Este proceso no solo garantiza la pureza del medicamento, sino que también evita los posibles problemas de degradación del medicamento causados por la granulación húmeda tradicional. Además, la granulación seca tiene una densidad de partículas uniforme y un buen grado de desintegración, lo que proporciona una preparación de material ideal para el relleno posterior de tabletas o cápsulas.
2. industria química
La industria química es otro campo de aplicación importante de las granuladoras secas de rodillos. El equipo se utiliza para producir partículas de una variedad de productos químicos, como catalizadores, pigmentos y detergentes. Su proceso seco es especialmente adecuado para materias primas químicas que no pueden entrar en contacto con agua o disolventes, como algunos compuestos fácilmente hidrolizables. A través de la granulación por rodadura, la proporción de acumulación de polvo químico puede aumentar significativamente, mejorando así las propiedades de almacenamiento y transporte de los materiales. Además, el equipo también puede procesar más de 20 tipos de materias primas químicas, como nitrato de amonio, urea y cloruro de amonio, y puede personalizar equipos no estándar para generar una variedad de combinaciones de productos. En la producción química, la granuladora seca no solo mejora la eficiencia de la producción, sino que también reduce el costo de secado posterior en un 30% - 50%.
3. industria alimentaria
En el campo del procesamiento de alimentos, las granuladoras secas de rollo opuesto se utilizan principalmente para producir partículas y partículas de sabor para la fabricación de alimentos. Su proceso seco evita el riesgo de contaminación microbiana que puede introducirse en la granulación húmeda tradicional y cumple con los requisitos de higiene alimentaria. El equipo puede hacer todo tipo de materias primas alimentarias, como leche en polvo, condimentos, extractos vegetales, etc., en partículas necesarias, lo que mejora significativamente la fluidez y disolución de los materiales. En particular, vale la pena mencionar que el granulador seco tiene un excelente desempeño en la fabricación de partículas de té, que puede presionar el polvo de té en partículas uniformes, lo que no sólo mantiene el sabor original del té, sino que también facilita el uso de la elaboración.
4. otras posibles áreas de aplicación
Además de las principales industrias mencionadas anteriormente, las granuladoras secas de rollo opuesto también tienen potencial de aplicación en la fabricación de partículas de plástico, el procesamiento de piensos y otros campos. Su proceso seco es particularmente adecuado para aquellos materiales que no se pueden tratar por el método húmedo, como algunas materias primas plásticas sensibles al calor. Con el progreso continuo de la tecnología, se espera que el alcance de la aplicación del equipo se amplíe aún más.
La granuladora seca de rollo opuesto se ha convertido en un importante equipo de granulación en las industrias farmacéutica, química y alimentaria debido a sus características de no necesidad de agregar agentes humectantes, procesos cortos, bajo consumo de energía y alta resistencia a las partículas. Su aplicación no solo mejora la eficiencia de la producción, sino que también reduce los costos de producción y proporciona un fuerte apoyo para la actualización de productos en diversas industrias.